LEITFADEN · TECHNISCHE AUSWAHLWofür wird diese Maschine eingesetzt?
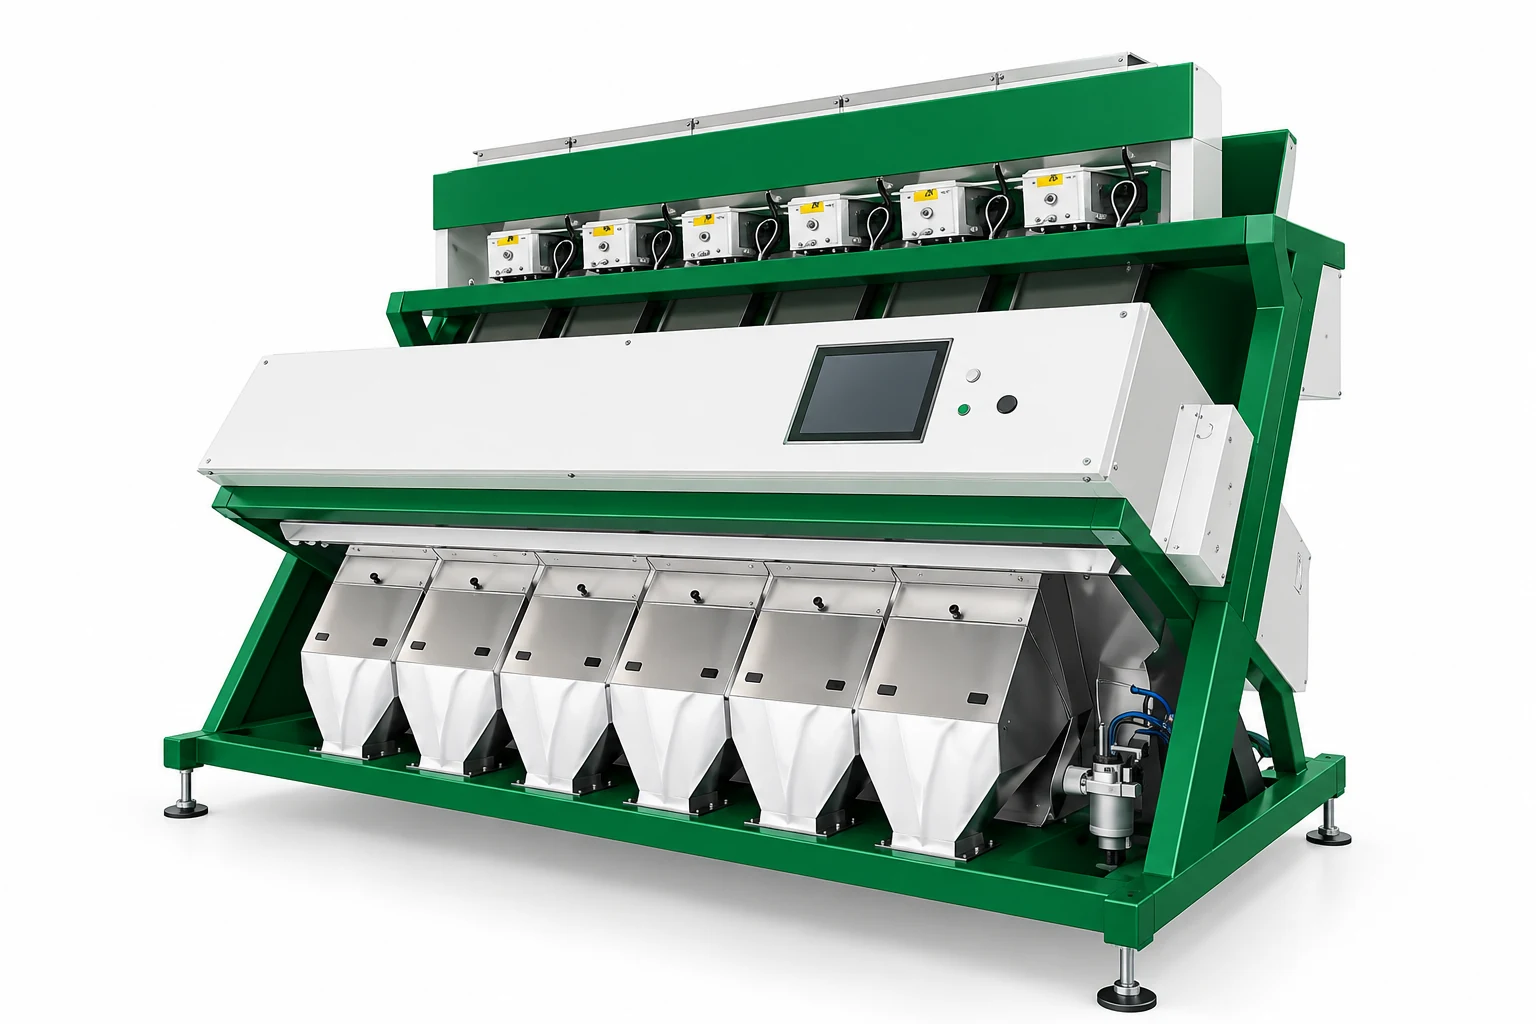
Diese Anlage übernimmt im Prozess die Aufgabe optische Sortierung. Die Auswahl richtet sich nach Kultur und physikalischen Eigenschaften, Verunreinigungs- oder Fehlerprofil, Zielqualität, Betriebsstunden und vorhandener Infrastruktur. Das passende Modell wird nach Klärung der Anwendung und des Prozessflusses bestätigt.
01Rolle der Maschine im Prozess
Optischer Farbsortierer sollte anhand einer konkreten Prozessaufgabe und nicht allein nach dem Namen ausgewählt werden. Optische Sortierung kann Farbe oder andere sichtbare, sensorisch erkannte Merkmale nutzen, um einwandfreie Ware von definierten Fehlern zu trennen. Das Ergebnis hängt von Produktpräsentation, Sensorik, Sortierrezept und Fehlerdefinition ab. Legen Sie Annahme- und Ausschlusskriterien anhand repräsentativer Gut- und Fehlerproben fest und klären Sie, wie Fehl-Ausschüsse und übersehene Fehler gemessen werden.
Legen Sie Annahme- und Ausschlusskriterien anhand repräsentativer Gut- und Fehlerproben fest und klären Sie, wie Fehl-Ausschüsse und übersehene Fehler gemessen werden.
02Material- und Anwendungseignung
Für eine Angebotsanfrage sollten Kultur oder Sorte, Eingangszustand, Zielqualität, Betriebszeiten sowie vor- und nachgelagerte Anlagen dokumentiert werden. Je nach Anwendung können Feuchte, Fremdbestandteile, Produktempfindlichkeit oder Verpackung wichtig sein. Die Eignung sollte anhand repräsentativer Proben und messbarer Kriterien geprüft werden.
Optische Sortierung kann Farbe oder andere sichtbare, sensorisch erkannte Merkmale nutzen, um einwandfreie Ware von definierten Fehlern zu trennen. Das Ergebnis hängt von Produktpräsentation, Sensorik, Sortierrezept und Fehlerdefinition ab.
03Checkliste für die Auswahl
Optischer Farbsortierer wird für eine definierte Aufgabe in Anlagen zur Saatgut-, Getreide- und verwandten Agrarproduktverarbeitung betrachtet. Die Auswahl hängt von den tatsächlichen Materialeigenschaften, dem gewünschten Ergebnis, dem Layout und dem konkreten Lieferantenmodell ab. Diese Seite fasst wichtige Punkte vor Auswahl und technischer Anfrage zusammen.
- Kultur und Eingangszustand
- Zielqualität und Abnahmekriterien
- Sollleistung und Betriebsplan
- Layout, Übergabehöhen und Medien
- Reinigung, Wartung, Sicherheit und Produktwechsel
Integration in eine Prozesslinie
Anlagen- und Schnittstellenplanung
Planen Sie Optischer Farbsortierer als Bestandteil der gesamten Prozesslinie und nicht isoliert. Prüfen Sie Ein- und Austrag, Höhen, Stellfläche, Wartungsabstände, Reinigungszugang, Schutzvorrichtungen und Steuerungsschnittstellen. Definieren Sie bei Bedarf Staubabsaugung, Luft, Wasser, Wärme und weitere Medienanschlüsse vor der Bestellung.
Optische Sortierung kann Farbe oder andere sichtbare, sensorisch erkannte Merkmale nutzen, um einwandfreie Ware von definierten Fehlern zu trennen. Das Ergebnis hängt von Produktpräsentation, Sensorik, Sortierrezept und Fehlerdefinition ab. Legen Sie Annahme- und Ausschlusskriterien anhand repräsentativer Gut- und Fehlerproben fest und klären Sie, wie Fehl-Ausschüsse und übersehene Fehler gemessen werden.
Technisches Angebot und Lieferantenprüfung
Für ein belastbares Angebot benötigen Sie Kultur und Sorte, Feuchtebereich, Eingangszustand, Zielqualität, Durchsatz, Betriebsstunden, Strom- und Druckluftversorgung, Aufstellfläche, Staubabsaugung sowie die vor- und nachgeschalteten Maschinen.
Faktoren für die Betriebsleistung
Die optische Sortierung hängt von Farbe, Oberflächenfehlern, Korngröße, gleichmäßiger Produktverteilung und Kamera-/Sensoreinstellungen ab. Staub und überlappende Körner beeinträchtigen die Erkennung.
Prozessqualität und Linienintegration
Farbgrenzen und Fehlerkriterien sollten für jede Kultur eingestellt werden. Prüfen Sie bei Versuchen sowohl fehlerhafte Ausschussware als auch irrtümlich verworfene gute Körner.